Kontrola jakości produkcji QC
Raport z kontroli parametrów elektrycznych uzwojenia stojana
1. Cel kontroli
Podczas procesu uzwojenia stojana testowane są parametry elektryczne stojana (rezystancja i indukcyjność), aby upewnić się, że spełniają wymagania projektowe. Precyzyjne testowanie przy użyciu mostka cyfrowego RC zapewnia stabilną pracę silnika, zapobiega wibracjom elektromagnetycznym spowodowanym anomaliami parametrów oraz poprawia jakość i wydajność produktu.
2. Sprzęt kontrolny
Skalibrowany mostek cyfrowy RC z możliwością bardzo precyzyjnych pomiarów służy do dokładnego uzyskania parametrów rezystancji i indukcyjności stojana w celu spełnienia wymagań inspekcji.
3. Proces inspekcji
● Przygotowanie: Podłączyć uzwojony stojan do zacisków testowych mostka cyfrowego RC zgodnie ze specyfikacją, zapewniając bezpieczne połączenia i dobry kontakt. Sprawdź środowisko testowe (takie jak temperatura i wilgotność), aby zapobiec wpływowi czynników środowiskowych na wyniki pomiarów.
● Testowanie parametrów: Uruchom mostek cyfrowy RC, wybierz odpowiedni tryb testowy (pomiar rezystancji lub indukcyjności), uruchom program testowy oraz odczytaj i zapisz wartości rezystancji i indukcyjności stojana.
● Porównanie i weryfikacja: Porównaj parametry testowe ze standardowymi wartościami rezystancji i indukcyjności określonymi na rysunkach projektowych, aby określić, czy mieszczą się one w dopuszczalnym zakresie tolerancji.
4. Wyniki testu
Raport z testu Hi-Pot stojana
1. Cel testu
Podczas produkcji stojana przeprowadzany jest test wysokiego napięcia. Za pomocą testera hipot podaje się napięcie 1800 V (300 V powyżej normy). Czas trwania testu jest kontrolowany do 5 sekund, prąd wynosi ≤5 mA i nie występuje wyładowanie łukowe. Weryfikuje to wydajność izolacji stojana, zapewnia pozbawioną wycieków pracę silnika oraz zwiększa bezpieczeństwo i niezawodność produktu.
2. Sprzęt testowy
Stosowany jest skalibrowany tester napięcia, który dokładnie podaje ustawione napięcie, monitoruje prąd w czasie rzeczywistym i posiada funkcję wykrywania łuku, spełniając wymagania wysokiej precyzji i niezawodności pomiaru napięcia stojana.
3. Procedura testowa
● Przygotowanie: Podłączyć stojan do elektrod testera wysokiego napięcia zgodnie ze specyfikacją, zapewniając pewne połączenia i dobry kontakt. Oczyść obszar testowy, utrzymuj go w suchości, wolnym od zanieczyszczeń przewodzących i unikaj zakłóceń otoczenia.
● Ustawienia parametrów: Ustaw tester wysokiego napięcia na napięcie testowe 1800 V, czas trwania testu 5 sekund i próg prądowy 5 mA. Włącz funkcję wykrywania łuku. Po potwierdzeniu poprawności parametrów należy przystąpić do testu.
● Wykonanie testu: Tester automatycznie zwiększa napięcie do 1800V i utrzymuje je przez 5 sekund, jednocześnie monitorując prąd i wyładowania łukowe. Podczas testu napięcie wyjściowe pozostało stabilne na poziomie 1800 V, prąd nie przekraczał 5 mA i nie wystąpiło wyładowanie łukowe (konkretne dane prądowe rejestrowano na podstawie rzeczywistych warunków).
● Weryfikacja wyniku: Jeśli podczas całego testu nie wystąpiło przebicie napięcia, prąd przekraczający limit lub wyładowanie łukowe, test uznaje się za zaliczony; w przeciwnym razie uznaje się go za nieudany.
Raport z testu rezystancji uziemienia całego urządzenia
1. Cel testu
Test ten przeprowadzany jest na całym urządzeniu. Przykładając prąd 25 A, sprawdza się wartość rezystancji uziemienia, aby sprawdzić, czy jest mniejsza niż 90 miliomów. Zapewnia to niezawodność całego systemu uziemienia urządzenia, zapobiega ryzyku wycieków i poprawia bezpieczeństwo elektryczne produktu.
2. Sprzęt testowy
Stosowany jest tester rezystancji uziemienia RK2678XM. Posiada precyzyjne możliwości pomiaru prądu wyjściowego i rezystancji. Może stabilnie wyprowadzać prąd testowy 25A i dokładnie uzyskiwać wartości rezystancji uziemienia, spełniając wymagania testowe.
3. Procedura testowa
● Przygotowanie: Podłącz zacisk uziemiający całego urządzenia do odpowiedniego interfejsu testera, zapewniając bezpieczne połączenie i dobry kontakt. Sprawdź środowisko testowe, aby upewnić się, że nie ma czynników zakłócających.
● Ustawienia parametrów: W testerze RK2678XM ustaw prąd testowy na 25 A i timer na 3,0 s (zgodnie ze wskazaniami przyrządu) i rozpocznij test.
● Wykonanie testu: Tester automatycznie wyprowadza prąd o natężeniu 25A przez 3 sekundy, jednocześnie mierzy i wyświetla wartość rezystancji uziemienia oraz rejestruje dane testu (rzeczywista wartość rezystancji testu musi zostać uzupełniona zgodnie z wynikiem).
● Określenie wyniku: Porównaj wartość rezystancji testu ze standardem (mniej niż 90 miliomów), aby określić, czy test jest akceptowalny.
Raport z badania prądu upływu urządzenia klasy 1
1. Cel testu
Testowanie prądu upływowego przeprowadza się na urządzeniach klasy 1 (produktach, których ochrona opiera się na podstawowej izolacji i uziemieniu). W oparciu o odpowiednie normy bezpieczeństwa (takie jak seria GB 4706/IEC 60335) do pomiaru wartości prądu upływu stosuje się profesjonalne przyrządy, aby upewnić się, że mieszczą się one w standardowych granicach (zwykle nie więcej niż 0,75 mA podczas normalnej pracy). Zapewnia to bezpieczeństwo elektryczne produktu i ogranicza ryzyko wycieków.
2. Sprzęt testowy
Stosowany jest tester prądu upływowego (należy określić konkretny model instrumentu). Charakteryzuje się precyzyjnym pomiarem prądu i stabilnym napięciem wyjściowym, symulując warunki napięcia znamionowego i spełniając wymagania dotyczące badania prądu upływowego urządzeń klasy 1.
3. Procedura testowa
● Podłączenie sprzętu: Podłącz testowane urządzenie klasy 1 zgodnie ze specyfikacją przyrządu. Upewnij się, że zaciski uziemienia i zasilania ściśle przylegają do odpowiednich złączy testera i sprawdź, czy okablowanie jest prawidłowe.
● Konfiguracja parametrów: Na testerze ustaw napięcie testowe na napięcie znamionowe produktu (lub 1,06-krotność napięcia znamionowego, w zależności od normy) i rozpocznij test prądu upływowego.
● Wykonanie testu: Tester automatycznie przykłada napięcie, symulując warunki pracy urządzenia, zbierając i wyświetlając dane dotyczące prądu upływowego w czasie rzeczywistym. Podczas badania rejestrowane są maksymalne i stabilne wartości prądu upływowego (rzeczywiste dane z badania będą musiały zostać uzupełnione na podstawie wyników. Przykładowo w trakcie badania prąd upływowy ustabilizował się na poziomie 0,3 mA, znacznie poniżej normy 0,75 mA).
● Określenie wyniku: Porównaj dane testowe ze standardem prądu upływowego klasy 1 (≤0,75 mA dla normalnej pracy), aby określić zgodność.
Raport z testu prędkości silnika
1. Cel testu
Precyzyjny tester stroboskopowy LED, który nie wymaga rozgrzewania, służy do testowania prędkości silnika na każdym biegu, aby upewnić się, że jest ona dokładnie zgodna z wymaganiami projektowymi i że odchylenie prędkości jest kontrolowane do nie więcej niż 1 obr./min. Zapewnia to stabilną pracę silnika i wspiera ogólną niezawodność sprzętu.
3. Sprzęt testowy
Bardzo precyzyjny tester stroboskopowy LED, który nie wymaga rozgrzewania, szybko i dokładnie rejestruje informacje o prędkości obrotowej silnika, wyraźnie przedstawiając stan pracy silnika na różnych biegach i spełniając wymagania dotyczące precyzyjnego pomiaru prędkości.
3. Procedura testowa
● Przygotowanie sprzętu: Umieścić silnik stabilnie na stole probierczym, upewniając się, że nie ma drgań ani ruchów. Włącz tester stroboskopowy LED i skalibruj parametry instrumentu, aby zapewnić dokładność testu.
● Test przekładni: Dostosuj silnik po kolei do każdego zaprojektowanego biegu. Gdy silnik pracuje stabilnie, włącz tester stroboskopowy LED i wyceluj go w obracające się elementy silnika (takie jak wał, wirnik itp.). Korzystając z efektu synchronizacji stroboskopu, odczytaj i zapisz wartość prędkości dla odpowiedniego biegu.
● Porównanie danych: Porównaj rzeczywistą prędkość każdego biegu z prędkością projektową jeden po drugim, aby określić, czy odchylenie mieści się w zakresie nie większym niż 1 obrót.
Raport z testu automatycznego wyważania wirnika
1. Cel testu
Automatyczne wyważanie wirnika odbywa się zgodnie ze standardem G2.5, kontrolując odchyłkę masy jednostronnej w granicach 350mg. Zastosowanie profesjonalnego, precyzyjnego sprzętu do wyważania dynamicznego zapewnia płynną pracę silnika oraz poprawia ogólną wydajność i stabilność silnika.
2. Sprzęt testowy
Profesjonalny, precyzyjny sprzęt do wyważania dynamicznego, wyposażony w możliwości precyzyjnej detekcji masy i analizy odchyleń, sprawnie realizuje testy wyważania dynamicznego wirników, spełniając rygorystyczne wymagania normy G2.5.
3. Proces testowy
● Zaciskanie wirnika: Badany wirnik jest mocno dociskany do pozycji roboczej przyrządu do wyważania dynamicznego przy użyciu specjalistycznego oprzyrządowania. Upewnij się, że zacisk jest pewny i że współosiowość spełnia wymagania testu, aby zapobiec wpływowi błędów zaciskania na wyniki testu.
● Ustawianie parametrów: W przyrządzie testowym ustaw próg kontroli masy jednostronnej na 350 mg zgodnie ze standardem G2.5 i specyfikacjami rotora. Potwierdź parametry, takie jak prędkość testu i częstotliwość akwizycji, a następnie rozpocznij program testowy.
● Działanie testowe: Przyrząd napędza wirnik, zbierając dane dotyczące drgań i rozkładu masy w czasie rzeczywistym oraz automatycznie analizuje i oblicza jednostronne odchylenie masy. Podczas testu ekran przyrządu wyświetla krzywą danych i status w czasie rzeczywistym. Na przykład w tym teście wynik końcowy wyświetlił się „OK”, co wskazuje, że odchylenie masy mieści się w granicach 350 mg (konkretne dane można uzupełnić w razie potrzeby).
● Weryfikacja wyniku: Jeżeli badanie wykaże jednostronne odchylenie masy wynoszące ≤350mg, test wyważenia dynamicznego wirnika uznaje się za zaliczony. W przeciwnym razie uznaje się go za niezadowalający i wymaga korekty wirnika i ponownego przetestowania.
Kontrola przychodzącego materiału
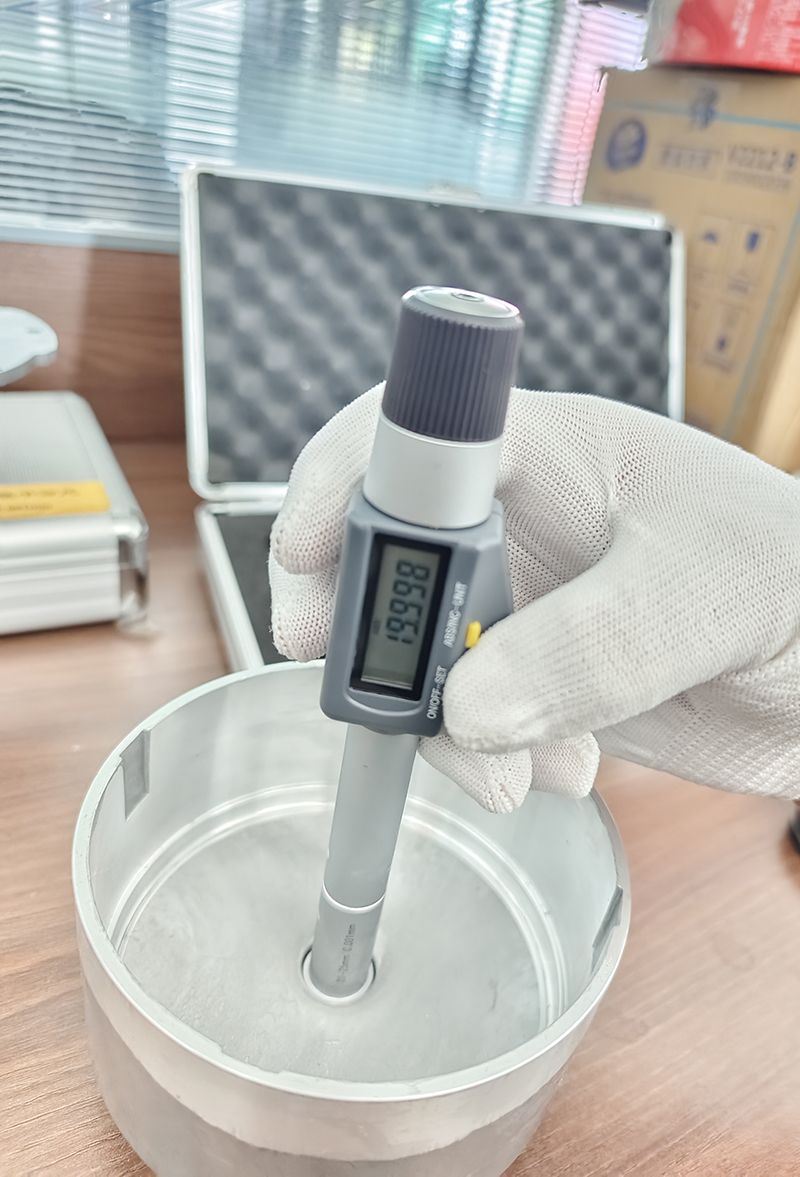
Raport z kontroli wymiarów wirnika silnika
1. Cel kontroli
Sprawdź kluczowe wymiary zewnętrznego pierścienia wirnika silnika (takie jak średnica otworu wału i średnica mocowania pierścienia magnetycznego), aby upewnić się, że każdy wymiar mieści się w tolerancji 2 mikronów. Minimalizuje to wibracje i zapewnia równomierną siłę obrotową pola magnetycznego podczas obrotu wirnika.
2. Sprzęt kontrolny
Stosowany jest mikrometr cyfrowy o możliwościach pomiaru o dużej precyzji. Kalibrację należy zakończyć przed pomiarem, aby zapewnić dokładność danych.
3. Procedura inspekcji
Zakładając rękawice ochronne, wyjmij element wirnika silnika, który ma być sprawdzony, i umieść go stabilnie na stole inspekcyjnym.
Obsługuj mikrometr cyfrowy, dopasowując go do średnicy otworu wału, średnicy mocowania pierścienia magnetycznego i innych punktów kontrolnych. Powoli mierz głęboko, czytaj i zapisuj dane. Na przykład średnica otworu wału wyświetlana w tym pomiarze wynosi 19,998 mm (są to przykładowe dane; należy użyć rzeczywistych, pełnych danych z kontroli).
Powtórz pomiary w różnych miejscach, aby zapewnić spójność danych i porównaj wymiary określone na rysunku z tolerancją 2 mikronów.
4 Wyniki testu
Badania wykazały, że wszystkie kluczowe wymiary pierścienia zewnętrznego wirnika silnika (takie jak średnica otworu wału i średnica mocowania pierścienia magnetycznego, które podlegają dodatkowej weryfikacji) mieściły się w tolerancji 2 mikronów, spełniając wymagania wymiarowe rysunku. Zapewnia to minimalne wibracje wirnika i równomierną siłę obrotową pola magnetycznego podczas obrotu wirnika.
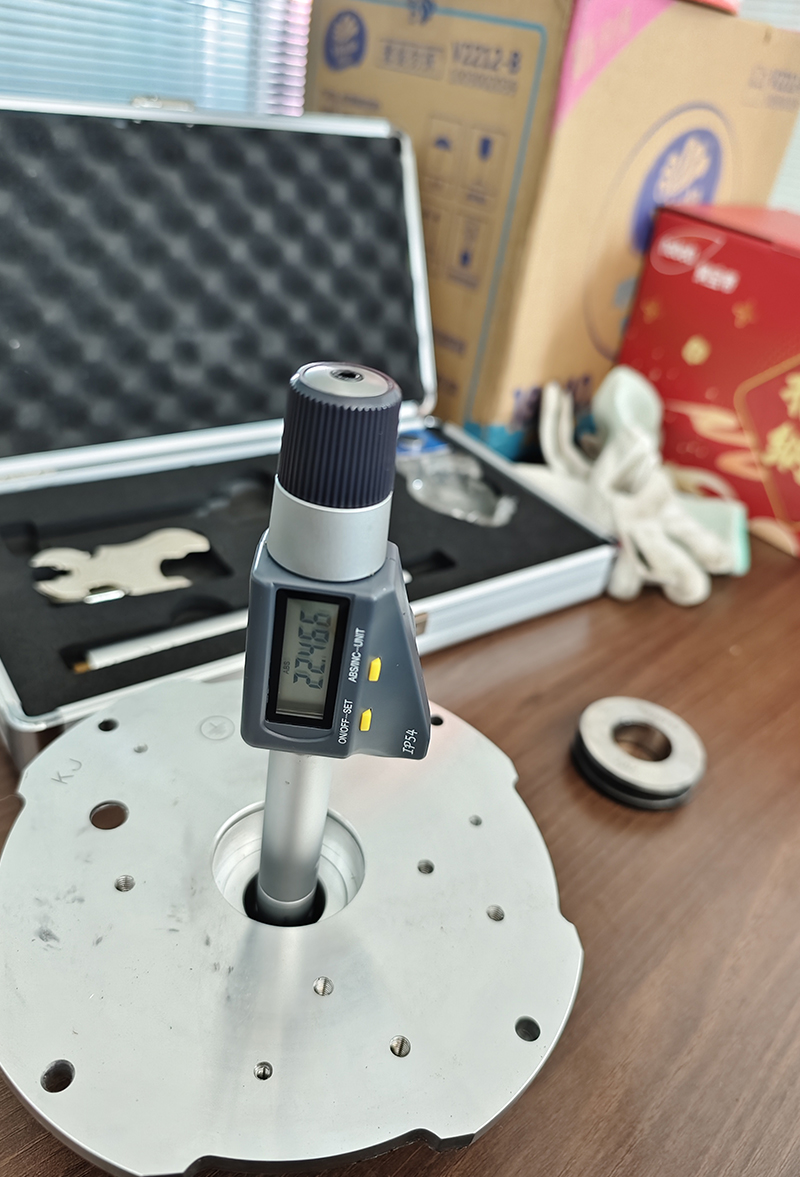
Kontrola materiałów przychodzących części silnika (obudowa tylna).
1. Cel kontroli
Zgodnie z wymaganiami rysunku tylna obudowa silnika jest sprawdzana w stanie otrzymanym. Kluczowe wymiary są dokładnie mierzone i sprawdzane, aby zapewnić stabilność po montażu.
2. Sprzęt kontrolny
Stosowany jest mikrometr wewnętrzny (model: ES-1). To urządzenie zostało skalibrowane przed kontrolą, aby zapewnić, że jego dokładność pomiaru spełnia wymagania kontroli.
3. Proces inspekcji
Kontrola wyglądu: Wstępna kontrola tylnej obudowy silnika przeprowadzana jest w celu potwierdzenia, że nie ma widocznych wad powierzchniowych, takich jak pęknięcia, dziury lub odkształcenia, oraz że nie występują żadne problemy kosmetyczne, które mogłyby mieć wpływ na późniejsze pomiary wymiarowe lub montaż silnika.
Pomiar wymiarowy
Umieść tylną obudowę silnika bezpiecznie na czystym, płaskim stole inspekcyjnym, aby zapobiec przesuwaniu się lub drganiom podczas procesu pomiaru.
Zgodnie z wymaganiami wymiarowymi wskazanymi na rysunku, za pomocą mikrometru wewnętrznego dokonuje się pomiaru kluczowych wymiarów tylnej obudowy, obejmujących średnicę wewnętrzną, średnicę otworu i szerokość szczeliny. Przykładowo, mierząc konkretną średnicę wewnętrzną, powoli włóż mikrometr wewnętrzny do otworu i delikatnie go obracaj, aby zapewnić pełny kontakt i prawidłowe ustawienie końcówki pomiarowej. Po ustabilizowaniu się odczytu odczytaj i zapisz dane. Tym razem pomiar średnicy wewnętrznej wynosi 26,071 mm (przykładowe dane; rzeczywiste pomiary należy szczegółowo zapisać w oparciu o konkretne okoliczności).
Dla każdego krytycznego wymiaru wykonaj co najmniej trzy pomiary w różnych miejscach, aby zminimalizować błąd pomiaru. Po każdym pomiarze należy dokładnie zapisać dane pomiarowe.
4. Wyniki kontroli
Porównanie wymiarów: Porównaj zmierzone wymiary z wymiarami podanymi na rysunku i oblicz odchylenie wymiarowe. Po sprawdzeniu odchyłki dla każdego wymiaru krytycznego mieszczą się w zakresie tolerancji mniejszym niż 2 mm, spełniając wymagania rysunkowe.
Wniosek ogólny: Na podstawie kontroli wizualnej i pomiaru wymiarów tylnej obudowy silnika, ta partia dostarczonych materiałów na tylną obudowę silnika spełnia wymagania dotyczące dokładności wymiarowej i może zapewnić stabilność operacyjną silnika po instalacji. Ta partia przychodzących materiałów na tylną obudowę silnika została uznana za kwalifikowaną.
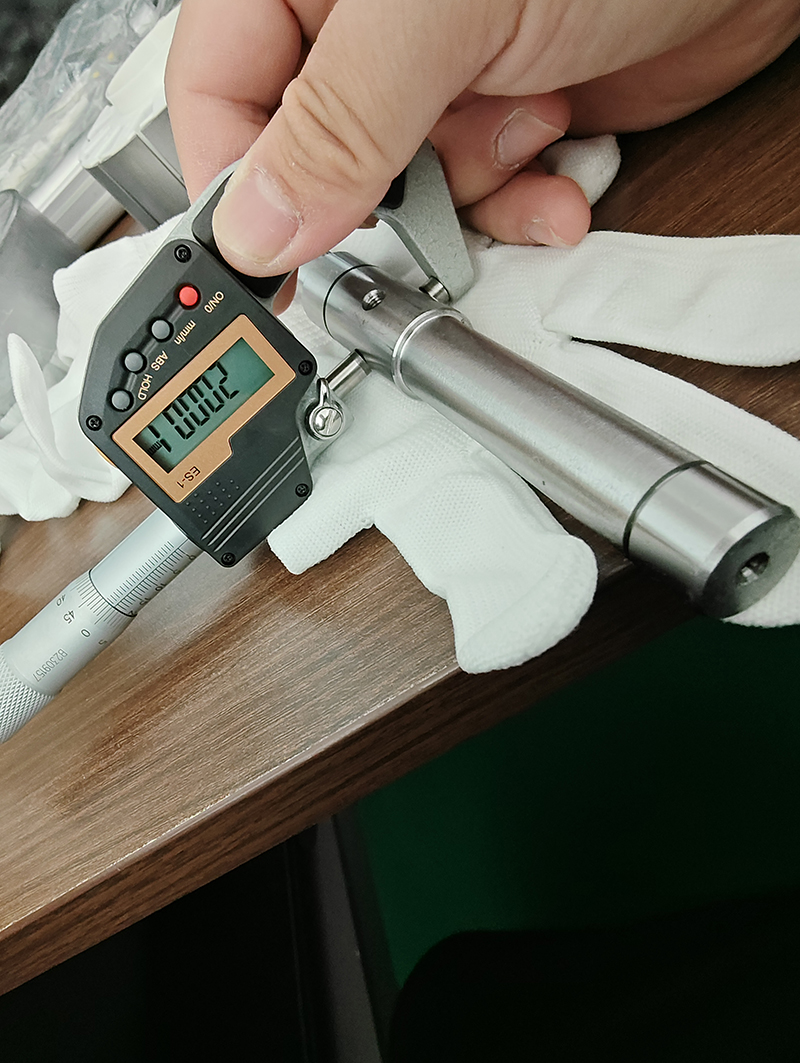
Raport z inspekcji próbek QC materiału wejściowego wału silnika
1. Cel kontroli
Do kontroli pobierane są próbki z przychodzących wałów silnika. Kluczowe wymiary (położenie łożyska i długość) są mierzone w celu zapewnienia zgodności tolerancji z normami (położenie łożyska ≤ 0,003 mm, długość ≤ 0,3 mm), aby zapewnić stabilną pracę silnika. Ponieważ wał silnika jest głównym elementem, dokładność wymiarowa znacząco wpływa na wydajność.
2. Sprzęt kontrolny
Kalibrowane mikrometry zewnętrzne i suwmiarki służą do precyzyjnego pomiaru wymiarów wałów. Dokładność sprzętu spełnia wymagania kontroli.
3. Proces inspekcji
Wybór próby: Należy losowo wybrać próbki z przychodzącej partii wałów silników zgodnie z [określonymi zasadami pobierania próbek, takimi jak GB2828], aby zapewnić reprezentatywność.
Pomiar wymiarów
Wymiary położenia łożyska: Użyj zewnętrznego mikrometru, aby delikatnie dopasować miejsce montażu łożyska wału silnika. Zmierz wiele przekrojów wału silnika, zapisz dane, oblicz tolerancje i sprawdź tolerancje ≤ 0,003 mm.
Długość: Za pomocą suwmiarki zmierz długość wału silnika na obu końcach i w środku, biorąc średnią z wartości i określając, czy błąd wynosi ≤ 0,3 mm.
Rejestracja i analiza danych: Zapisz szczegółowo dane pomiarowe, porównaj je ze standardowym zakresem błędu i przeanalizuj zgodność wymiarową próbki.
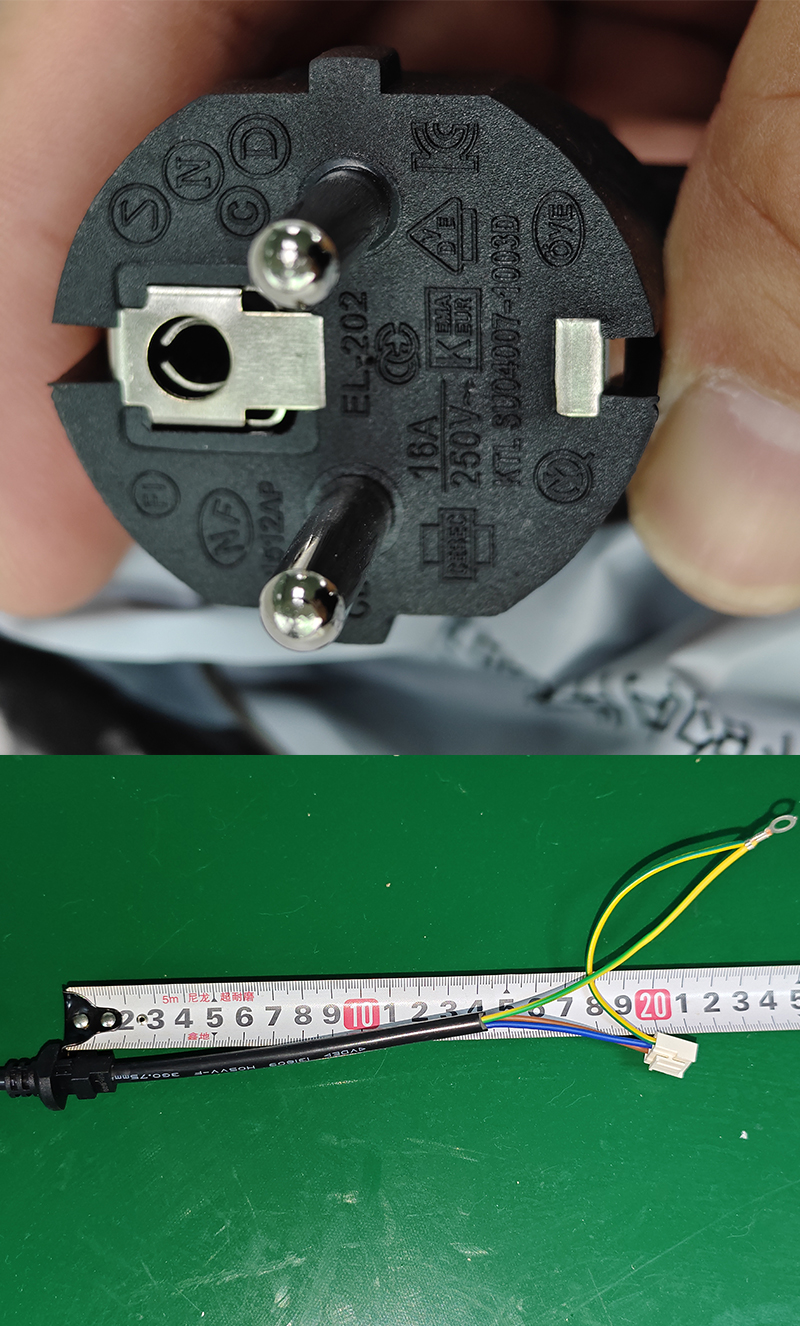
Raport z kontroli materiału przychodzącego przewodu zasilającego
1. Cel kontroli
Przychodzące kable zasilające są dokładnie sprawdzane pod kątem wymiarów (długość, średnica i grubość powłoki) oraz nadruków (przewód i wtyczka), aby upewnić się, że model jest zgodny z przepisami bezpieczeństwa i spełnia wymagania certyfikatów bezpieczeństwa obowiązujące na lokalnym rynku klienta, zapewniając w ten sposób zgodność i jakość produktu.
2. Sprzęt kontrolny
Do precyzyjnego pomiaru wymiarów służą skalibrowana linijka i suwmiarka (cyfrowy wyświetlacz). Wizualną kontrolę drukowanych treści wspomaga standardowa dokumentacja źródła światła i bezpieczeństwa.
3. Proces inspekcji
(I) Pomiar wymiarów
Długość przewodu: Umieść linijkę wzdłuż osi przewodu zasilającego i zmierz efektywną długość przewodu. Zapisz dane i sprawdź zgodność z wartością zaprojektowaną.
Średnica przewodu: Użyj suwmiarki, aby zmierzyć średnicę przewodu w różnych miejscach. Uśrednij zmierzone wartości kilka razy, aby określić, czy przewód spełnia tolerancje specyfikacji.
Grubość powłoki: Ostrożnie dociśnij suwmiarkę do zewnętrznej powierzchni linki, aby zmierzyć i obliczyć grubość, aby zapewnić zgodność z przepisami dotyczącymi izolacji i bezpieczeństwa.
(2) Kontrola druku
Drukowanie linii: Przy wystarczającym oświetleniu sprawdź wizualnie numer modelu, specyfikacje i inne informacje wydrukowane na powierzchni linii, aby sprawdzić zgodność z przepisami bezpieczeństwa. Sprawdź przejrzystość i kompletność druku.
Drukowanie wtyczki: Należy przestrzegać numeru modelu, oznaczeń certyfikatów i innych informacji wydrukowanych na powierzchni wtyczki. Na podstawie dokumentacji bezpieczeństwa należy potwierdzić zgodność z modelem i specyfikacjami oznakowania określonymi w certyfikacie bezpieczeństwa rynku lokalnego klienta.
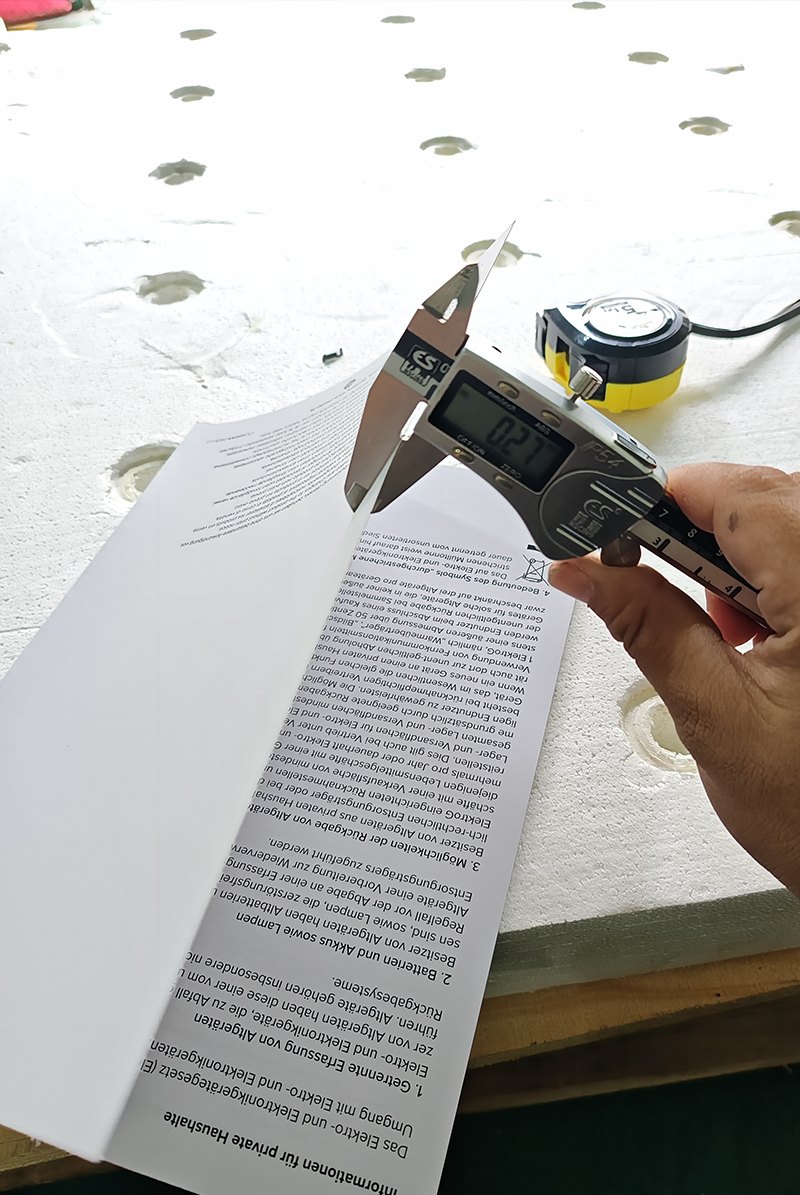
Instrukcja obsługi kontroli materiałów przychodzących
Elementy testowe i wyniki
(1) Wykrywanie błędów drukowania treści
Zawartość podręcznika została sprawdzona strona po stronie i akapit po akapicie. Nie stwierdzono błędów ortograficznych, błędów logicznych zdań, pominięć informacyjnych i innych błędów drukarskich. Treść była dokładna i kompletna.
(2) Wykrywanie przejrzystości treści
Obserwując przy świetle naturalnym i pomocniczych źródłach światła, tekst i wzory instrukcji zostały wydrukowane wyraźnie, atrament był równomiernie rozprowadzony i nie było rozmyć, zjaw, blaknięcia i innych problemów wpływających na czytanie, spełniając normalne wymagania dotyczące czytania.
(3) Wykrywanie materiału
Stosując [określone metody identyfikacji materiału, takie jak metoda spalania, wykrywanie za pomocą przyrządu do analizy komponentów itp., które należy połączyć z rzeczywistymi warunkami], materiał papierowy użyty w instrukcji został przetestowany w celu potwierdzenia, że jego materiał jest zgodny z [nazwa materiału wymagana przez klienta] wymaganą przez klienta, a właściwości fizyczne papieru, takie jak grubość i wytrzymałość, spełniają standardy. Grubość papieru zmierzono suwmiarką [konkretne dane pomiarowe, np. ten pomiar pokazuje 0,27 mm, w połączeniu z wymaganiami klienta w celu ustalenia, czy spełnia on normę], która mieści się w zakresie parametrów materiału wymaganym przez klienta.
(4) Kontrola wymiarowa: Użyj suwmiarki, miarki lub innych narzędzi, aby zmierzyć wymiary instrukcji obsługi, w tym długość, szerokość i grubość. Po dokonaniu pomiaru porównaj wymiary obu stron instrukcji obsługi (konkretne dane pomiarowe) z wymiarami wymaganymi przez klienta (wymiarami wymaganymi przez klienta). Jeżeli odchyłki mieszczą się w dopuszczalnych tolerancjach, wymiary uznaje się za dopuszczalne.
Raport z kontroli przychodzącego materiału dla kompletnych elementów konstrukcyjnych maszyny
1. Cel kontroli
Kontrola materiałów przychodzących przeprowadzana jest na innych elementach konstrukcyjnych kompletnej maszyny (takich jak górne i dolne złącza silnika, wsporniki wentylatorów ściennych itp.). Wymiary są mierzone zgodnie z rysunkami i kontrolowane są błędy wymiarowe (maksymalny błąd wymiarowy ≤ 2,5 mm, minimalny błąd wymiarowy ≤ 1 mm), aby zapewnić prawidłowy montaż kompletnej maszyny i zwiększyć trwałość produktu.
2. Sprzęt kontrolny
Aby mieć pewność, że dokładność pomiaru spełnia wymagania kontroli, należy używać skalibrowanych linijek i suwmiarki (takich jak suwmiarki cyfrowe).
3. Proces inspekcji
Wstępna kontrola wyglądu: Sprawdź powierzchnię komponentów, aby potwierdzić brak deformacji, pęknięć, zadziorów i innych defektów kosmetycznych, które mogłyby mieć wpływ na montaż i działanie.
Pomiar wymiarów: Na podstawie rysunków użyj linijki i suwmiarki, aby wielokrotnie (co najmniej trzykrotnie) zmierzyć każdy wymiar złączy silnika, wsporników wentylatora ściennego i innych elementów w różnych miejscach, zapisując dane. Na przykład w przypadku złączy silnika zmierz średnicę rury i wymiary oczek przyłączeniowych; w przypadku wsporników wentylatora ściennego zmierz długość ramy i rozstaw otworów montażowych.
Określenie błędu: Porównaj zmierzone wymiary z wymaganiami rysunku, aby określić, czy błąd przekracza zakres (największy błąd wymiaru ≤ 2,5 mm, najmniejszy błąd wymiaru ≤ 1 mm).
Kontrola przychodząca wsporników wentylatora ściennego
Kontrola górnych i dolnych złączy silnika
Kompletne elementy maszyny (kontrola osłony siatki)


